


Prehľad papiera
1. Úvod
V aditívnej výrobe (AM) umožňujú lasery s ultrakrátkym impulzom (USP) spracovanie širokého spektra materiálov a ponúkajú potenciál na zníženie rozmerov a zložitosti vyrábaných komponentov. Táto štúdia demonštruje uskutočniteľnosť použitia USP laserov ako alternatívy k systémom Laser Powder Bed Fusion (LPBF), najmä na výrobu kritických dielov, ktoré vyžadujú vyššiu presnosť. Pomocou prispôsobených a vlastnoručne{2}}vyrobených práškových častíc- nehrdzavejúcej ocele výskumníci dosiahli požadované výsledky a úspešne vyrobili konzistentné štvorcové vrstvy optimalizáciou série parametrov spracovania.
Štúdia potvrdzuje, že parametre procesu zohrávajú pri používaní USP laserov rozhodujúcu úlohu -, dokonca aj malé odchýlky v týchto parametroch môžu viesť k neúplnému roztaveniu. Znížením rýchlosti skenovania na podporu akumulácie tepla sa tavenie dosiahlo pri nízkych frekvenciách opakovania impulzov (500 kHz) a nízkych priemerných výkonoch lasera (0,5–1 W). Tento prístup poskytuje potenciál na ďalšie minimalizovanie veľkosti dielov, čo je dôležité pre napredovanie AM pomocou laserových zdrojov USP.
2. Zhrnutie štúdie
S neustálym vývojom aditívnej výroby vykazujú femtosekundové lasery sľubný potenciál na spracovanie nehrdzavejúcej ocele 316L. Tento článok sumarizuje a poskytuje prehľad štúdie o vplyve procesných parametrov pri spracovaní nehrdzavejúcej ocele 316L femtosekundovým laserom. Hlavným cieľom výskumu je zistiť, ako výkon lasera, veľkosť častíc prášku, rýchlosť skenovania a vzdialenosť šrafovania ovplyvňujú kvalitu spracovania a výkonnosť materiálu s cieľom optimalizovať výrobné podmienky.
Výskumníci najprv predstavili charakteristiky a vhodnosť nehrdzavejúcej ocele 316L, potom podrobne opísali pracovný princíp a mechanizmy spracovania femtosekundovým laserom. Následne sa zamerali na to, ako kľúčové parametre - vrátane výkonu lasera, veľkosti častíc, rýchlosti skenovania a vzdialenosti šrafovania - ovplyvňujú kvalitu materiálu.
Prostredníctvom experimentálnych štúdií tím identifikoval optimálny rozsah výkonu lasera, aby sa zabránilo nadmernej ablácii a poškodeniu materiálu. Zistili tiež, že jemnejšie častice prášku vedú k lepšiemu ovládaniu bazénu taveniny a vyššej presnosti tvarovania. Okrem toho sa ukázalo, že úpravy rýchlosti skenovania a vzdialenosti šrafovania znížili povrchové defekty a pórovitosť, čím sa zlepšila kvalita aj účinnosť.
Nakoniec štúdia diskutovala o aplikačných vyhliadkach femtosekundových laserov pri výrobe nehrdzavejúcej ocele 316L, pričom zdôraznila súčasné výzvy a budúce smery výskumu.
3. Experimentálna analýza a obrázky
3.1 Princíp lasera USP
Lasery s ultrakrátkym impulzom (USP) generujú extrémne krátke trvanie impulzov, typicky v rozsahu femtosekund (10⁻¹⁵ s) až pikosekundy (10⁻¹² s). Tieto lasery sa spoliehajú na nelineárne optické efekty a ultrarýchlu optiku.
Základným komponentom USP lasera je rezonančná dutina, ktorá obsahuje laserové médium (napr. Nd:YAG alebo Ti:zafírový kryštál) a zdroj zisku (ako sú laserové diódy alebo zábleskové lampy). K procesu zosilnenia dochádza prostredníctvom stimulovanej emisie, kde sa fotóny opakovane odrážajú medzi zrkadlami v dutine a sú zosilnené, pričom v konečnom dôsledku vytvárajú výkonný výstupný lúč.
Lasery USP dosahujú ultrakrátke trvanie impulzov využívaním nelineárnych optických efektov, ako sú samo{0}}fázová modulácia a nelineárny lom. Optické prvky, ako sú kryštály alebo vlákna zdvojujúce frekvenciu-, pomáhajú rozširovať a stláčať spektrum impulzov, čím dosahujú trvanie impulzov v rozsahu femtosekúnd.
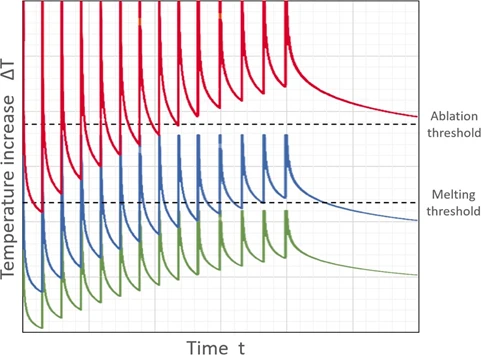
Obrázok 1 – Vývoj teploty pri rôznych výkonoch lasera
Obrázok 1 znázorňuje, ako sa mení teplota s meniacim sa výkonom lasera.
Vysoký výkon (červená krivka):teplota presahuje prahy topenia a ablácie.
Nízky výkon (zelená krivka):nedostatočná teplota na tavenie.
Optimálny výkon (modrá krivka):umožňuje tavenie bez ablácie.
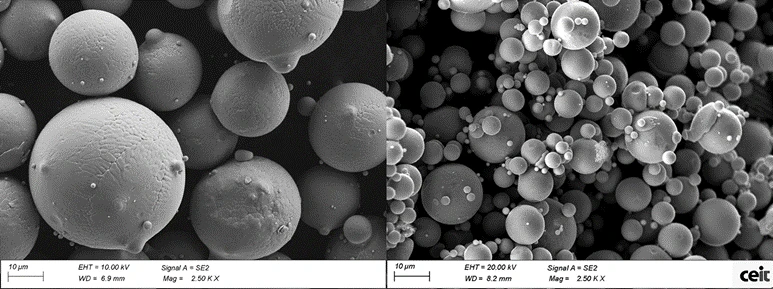
Obrázok 2 – SEM snímky hrubých a jemných práškov
Spoločnosť Ceit vyvinula prispôsobené plynom-atomizované kovové prášky pre AM. Boli použité dva druhy prášku:
Hrubý prášok (20 – 45 µm)
jemný prášok (<20 µm)
Jemné prášky dosiahli zlepšenú kontrolu topenia a rovnomernosť vrstvy.
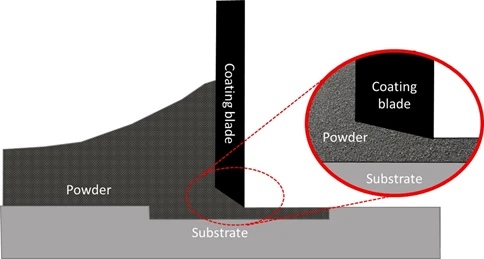
Obrázok 3 – Proces nanášania prvej vrstvy
Aby sa zlepšila priľnavosť prášku, substrát sa najskôr ošetril laserom-, aby sa zvýšila drsnosť povrchu. Profilometrická analýza ukázala drsnosť povrchu (Sa) 3,3 um a hĺbku 51,499 um. Vrstvy sa potom nanášali čepeľovou metódou, čím sa dosiahla jednotná hrúbka:
Hrubý prášok: 100–200 µm vrstvy
Jemný prášok: 50 µm vrstvy

Obrázok 4 – Výkonový efekt na spracovanie hrubého prášku
Použitie USP laserov v AM predstavuje výzvu: roztavenie prášku bez spôsobenia ablácie. Nadmerný výkon vedie k vymršteniu častíc alebo poškodeniu substrátu. Zníženie výkonu lasera pod ablačný prah vedie k úspešnému roztaveniu.
Pri výkonoch pod 0,5 W zostáva jemný prášok neovplyvnený, zatiaľ čo nad touto hranicou sa častice topia a spájajú sa do väčších guľôčok.

Obrázok 5 – Zmeny výkonu na jemných práškoch
Zvýšenie výkonu z 0,59 W na 0,765 W zlepšilo tavenie a vytvára hladšie a rovnomernejšie povrchy. Drsnosť povrchu (Sa) sa znížila z 3,45 um na 2,58 um.

Obrázok 6 – Vplyv rýchlosti skenovania
Pri 0,674 W a 10 µm vzdialenosti šrafovania:
Zníženie rýchlosti skenovania z 5 mm/s na 2,5 mm/s zvýšilo akumuláciu tepla a koalescenciu častíc, zväčšilo zhluky a zvýšilo Sa z 5,43 μm na 6,75 μm.
Pri 0,765 W viedlo pomalšie skenovanie k hladším výsledkom (Sa ≈ 3,9–4,1 µm).

Obrázok 7 – Kombinovaný účinok výkonu a rýchlosti
Pri vyšších úrovniach výkonu (0,85–0,935 W) a rýchlosti skenovania až 2,5 mm/s Sa ďalej znížila na 3,5–3,8 µm. Pri rýchlosti nižšej ako 1,5 mm/s spôsobilo prehriatie prasknutie prášku a spálenie.

Obrázok 8 – Zníženie vzdialenosti šrafovania
Zníženie vzdialenosti šrafovania zo 7 µm na 5 µm výrazne zlepšilo kvalitu povrchu - Sa klesol z 6,75 µm na 4,1 µm. Príliš veľké vzdialenosti viedli k nerovnomernému topeniu a tvorbe defektov.

Obrázok 9 – Vplyv vzdialenosti šrafovania
V rámci optimálnych výkonových a rýchlostných okien sa zmenšením vzdialenosti šrafovania konzistentne zlepšila rovnomernosť povrchu, pričom Sa dosahuje už len 2–3 µm. Na vyrovnanie akumulácie tepla boli potrebné úpravy rýchlosti.

Obrázok 10 – Parametre optimálneho procesu
Najlepšie podmienky spracovania dosiahli vysoko rovnomerný roztavený povrch s Sa 2,37 µm použitím:
Výkon lasera:0.775 W
Rýchlosť skenovania:2,5 mm/s
Vzdialenosť šrafovania:7.5 µm
4. Záver
Na vyhodnotenie potenciálu USP laserov v aditívnej výrobe boli femtosekundové lasery integrované do procesu LPBF s použitím dvoch typov práškov z nehrdzavejúcej -oceli. Štúdia k tomu dospelavýkon laseraje najkritickejším faktorom - nadmerná sila spôsobuje abláciu, zatiaľ čo príliš málo bráni roztaveniu.
Po nastavení optimálneho elektrického okna (0,775 – 0,935 W) jemné-doladenie rýchlosti skenovania a vzdialenosti šrafovania ďalej zlepšilo hladkosť povrchu. Najlepšie výsledky boli dosiahnuté pri:
Výkon: 0.775–0.935 W
Rýchlosť skenovania:2,5 mm/s
Vzdialenosť šrafovania: 5–7.5 µm
Pri týchto optimalizovaných parametroch sa dosiahlo rovnomerné tavenie a minimálna drsnosť povrchu, čo potvrdzuje uskutočniteľnosť USP laserov pre vysoko{0}}precíznu aditívnu výrobu mikro-súčiastok.


