


Automobilový priemysel je výrobný priemysel, ktorý si vyžaduje veľa spracovania a testovania. Je to tiež jedno z odvetví, kde sa laserová technológia najviac používa. Bezpečnosť, komfort, úspora energie a ochrana životného prostredia boli vždy témami rozvoja svetového automobilového priemyslu. Ako jedna z hlavných metód spracovania v modernej automobilovej výrobe sa aj vývoj laserovej technológie sústreďuje hlavne na túto tému a spája sa s charakteristikami tejto profesie. Vďaka výhodám technológie laserového zvárania, vysokej účinnosti a dobrej flexibilite, keďže sa čoraz viac posilňuje koncepcia ľahkého a bezpečnostného výkonu automobilov, sa technológii laserového zvárania a rezania bude venovať väčšia pozornosť a bude široko používaná v automobilovom priemysle.
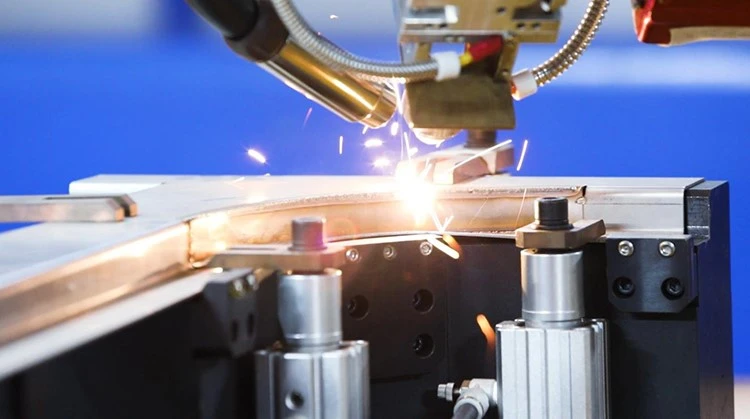
Laserové samotavné zváranie, to znamená, že dve alebo viac častí zvaru sa samy roztavia a nakoniec sa ochladia a kondenzujú do jednej. Táto metóda zvárania nevyžaduje pridávanie pomocného taviva alebo plniva a na zvarenie úplne využíva vlastný materiál obrobku.
Keď hustota výkonu laserového bodu ožiareného na povrchu obrobku dosiahne 106 W/cm2 alebo viac, obrobok sa pod ožiarením laserom rýchlo zahreje a jeho povrchová teplota stúpne vo veľmi krátkom čase k bodu varu, čo spôsobí kov sa roztaví a vyparí, čím sa v tekutom kove vytvorí tenký otvor naplnený parou kovu. Keď sa tlak spätného rázu kovových pár vyrovná s povrchovým napätím a gravitáciou tekutého kovu, malá diera sa už nebude ďalej prehlbovať a vytvorí malú dieru so stabilnou hĺbkou. Malý otvor je obklopený zváracím bazénom. Malý otvor sa pohybuje s laserom a po uzavretí malého otvoru sa vytvorí zvar, čím sa realizuje laserové hlboké tavné zváranie.
Pri výrobe karosérií automobilov môže použitie technológie laserového zvárania zlepšiť flexibilitu dizajnu produktu, znížiť výrobné náklady, zvýšiť tuhosť karosérie a zlepšiť konkurencieschopnosť produktu. Laserové zváranie má vyššiu rýchlosť zvárania, takže tepelne ovplyvnená zóna zvarového spoja je menšia ako pri iných metódach zvárania a nedochádza takmer k žiadnej deformácii zvárania. To môže výrazne zlepšiť štruktúru a zodpovedajúcu veľkosť karosérie, rovinnosť a tesniaci účinok krytu dverí a bočnej steny, prispôsobenie a utesnenie čelného skla a veterného okna a dosiahnuť vysoko kvalitné spojenie viacvrstvových dosky, čím sa dosiahne vyššia pevnosť karosérie auta.
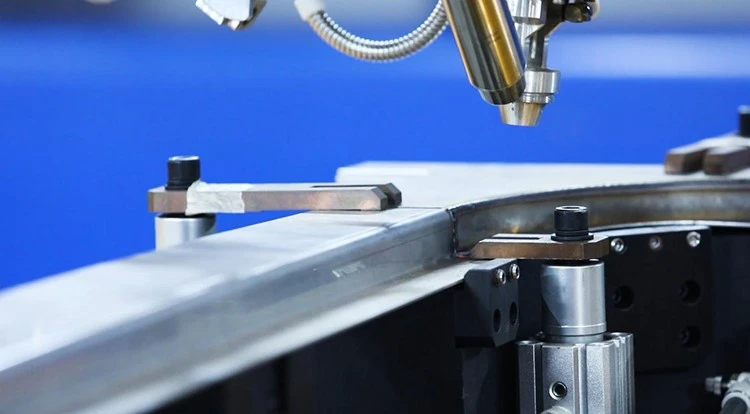
Navyše, keďže moderné karosérie automobilov sú väčšinou vyrobené z pozinkovaných oceľových plechov alebo vysokokvalitnej vysokopevnostnej ocele, ak sa používa tradičná technológia bodového zvárania, kvôli trojvrstvovému plechu a pozinkovaniu je potrebné väčší zvárací prúd a zvárací tlak. použité, čo nevyhnutne povedie k zníženiu kvality zvarov a vážnej deformácii zvarov, čo spôsobí zníženie kvality montáže. Jedinou uskutočniteľnou metódou je použitie technológie spájania strednofrekvenčného bodového zvárania a technológie spájania laserovým tavným zváraním. Pokiaľ ide o samotné bodové zváranie, pevnosť zvaru môže byť veľmi vysoká, ale časti bez zvarov sú stále prerušovane oddelené a celková pevnosť karosérie je nižšia ako pevnosť laserových zvarových spojov, ktoré sú privarené do jeden.
Nespojitosť bodového zvárania a jeho vlastné charakteristiky: Napríklad zvar sa ľahko deformuje, najmä pri zváraní trojvrstvových spojov dosiek, spojov pozinkovaných dosiek a spojov z vysokopevnostnej ocele je deformácia zvárania veľká, čo má za následok zníženie rovinnosť zvaru a vytváranie medzier a bodové zváranie spôsobí zníženie pevnosti tepelne ovplyvnenej zóny základného materiálu okolo zvaru a miesto zlomu pri silnom náraze vozidla je často na tomto mieste.


